logo

szczegółowe informacje o produktach

Created with Pixso. Dom Created with Pixso. Produkty Created with Pixso.
Sprzęt testujący przecieki helu
Created with Pixso.

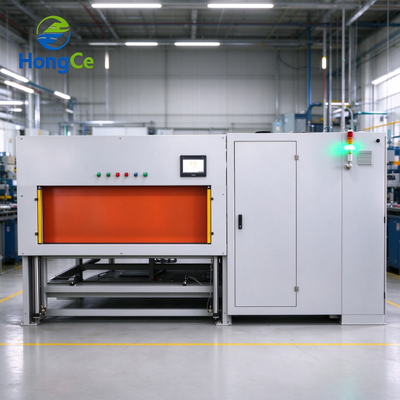
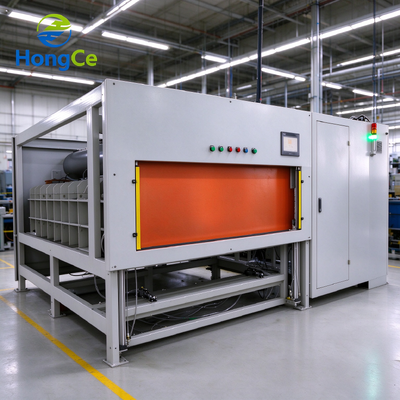
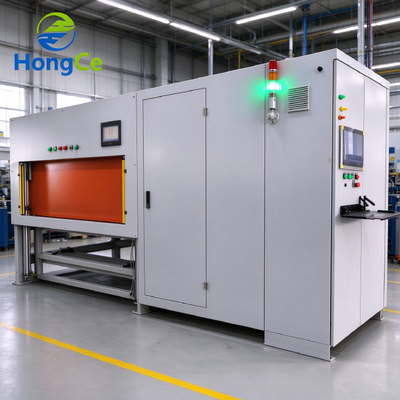
Maszyna do testowania szczelności próżniowej helem 1.0×10⁻⁶ mbar·L/s Dwie komory do płyt chłodzących cieczą

Maszyna do testowania szczelności próżniowej helem 1.0×10⁻⁶ mbar·L/s Dwie komory do płyt chłodzących cieczą

Nazwa marki: HongCe
Numer modelu: HJ163
MOQ: 1 zestaw
Cena: Negocjowalne
Warunki płatności: T/T, akredytywa
Zdolność do zaopatrzenia: 1 zestaw na 3 miesiące
Szczegółowe informacje
Miejsce pochodzenia:
Kanton, Chiny
Orzecznictwo:
Third-party certification certificate(cost additional)
Alarmowa szybkość wycieku:
1,0×10⁻⁶ mbar·L/s
Szybkość odzyskiwania helu:
≥95%
przepustowość:
Około 100 talerzy na godzinę
Czas cyklu:
60 s na talerz, 45 s na małych talerzach
Zasilanie:
AC 380 V, 3-fazowy, 18 kW
Etap dużego wycieku:
0,1 - 3,0 MPa przy utrzymaniu ciśnienia
Waga:
2800 kg
Rozmiar wewnętrzny komory:
700 x 600 x 500 mm każdy, z możliwością dostosowania
Szczegóły pakowania:
Rama montowana na płozach z folią antykorozyjną, komora uszczelniona środkiem osuszającym, obudowa z
Podkreślić:

Dual Chamber Cold Plate Testing

,

Helium Recovery Vacuum Leak Detection

,

Liquid Cooling Plate Airtightness Test

Opis produktu

Zimna płyta, która cieknie, nie zawodzi w Twojej fabryce. Zawodzi w szafie, rok później, gdy płyn chłodzący był cicho uzupełniany, a wyciek w końcu dotrze do czegoś drogiego. Ten dwukomorowy system helu jest zbudowany, aby wykryć tę wadę na linii, przy takcie, który linia jest w stanie utrzymać.

Wykrywalny zakres: 1,0E-9 mbar·L/s

Cykl: 60 s na płytę, 45 s na małe części

Komory: 2, przesunięte w fazie

Odzysk helu: ≥95%

Czy ta maszyna jest właściwym zakupem?
Ta maszyna jest właściwym zakupem, jeśli:
  • Produkujesz płyty chłodzące cieczą, płyty zimne lub obudowy chłodzone cieczą do serwerów, elektroniki mocy lub pojazdów.
  • Twoje spoiny są spawane tarciowo, lutowane próżniowo lub uszczelnione uszczelkami — połączenia, których nie można naprawić po montażu.
  • Twój klient mierzy utratę płynu chłodzącego lub stopień ochrony IP, a nie tylko ciśnienie rozrywające.
  • Potrzebujesz 100% kontroli z zapisem do każdego numeru seryjnego.
Rozglądaj się gdzie indziej, jeśli:
  • Twój roczny wolumen to kilkaset płyt, a test próbny jest wystarczający.
  • Płyta jest w pełni serwisowalna, a wyciek można naprawić w terenie.
  • Twoim kryterium akceptacji jest próba ciśnieniowa napełniona cieczą — to inna maszyna, a my też takie budujemy.
Co faktycznie zawodzi w zimnej płycie

Prawie nigdy dziura, którą można by zobaczyć. Usterki, które wyjaśniamy, pochodzą z procesu łączenia i mają jedną wspólną cechę: są wystarczająco małe, aby przejść test wodny, i wystarczająco duże, aby mieć znaczenie przez okres użytkowania.

  • Wady spoiny tarciowej. Tunel lub brak przetopu wzdłuż krawędzi spoiny. Połączenie wygląda na ciągłe, test wodny jest szczelny, a wyciek pojawia się po przejściu płyty przez kilkaset cykli termicznych.
  • Pustki lutownicze w złączu kanału. Ta sama historia w płycie lutowanej próżniowo: pustka przykryta cienką warstwą topnika, która ulega zmęczeniu.
  • Gwinty portów przycięte zbyt głęboko. Złączka opiera się na gwincie, a nie na powierzchni uszczelniającej, i cieknie tylko pod ciśnieniem i w podwyższonej temperaturze.
  • Spawy nagłówka i kolektora. Cykl cieplny pozostawia pęknięcie, które zaczyna się od krawędzi i rośnie.
  • Uszkodzenia podczas transportu. Płyta, która została upuszczona, często wygląda idealnie i cieknie przy porcie.
Dlaczego testy wodne i powietrzne nie wystarczają

Próba ciśnieniowa potwierdza, że płyta nie pęknie dzisiaj. Nie potwierdza, że pozostanie szczelna przez osiem lat, ponieważ wady powodujące zwroty są od dwóch do czterech rzędów wielkości poniżej tego, co rozdzielczość testu wodnego jest w stanie wykryć.

Utrata ciśnienia powietrza jest czystsza i szybsza, ale zimna płyta ma najgorszą możliwą geometrię: małą objętość wewnętrzną, dużą masę metalu, która utrudnia stabilność temperaturową, i kryterium, które jest zazwyczaj bardziej rygorystyczne, niż powietrze jest w stanie wykryć w ramach taktu. Kończy się to albo akceptacją zgrubnego limitu, albo czekaniem trzech minut na część.

Hel wewnątrz płyty, próżnia na zewnątrz, a spektrometr masowy odczytuje wzrost. Płyta nie jest narażona na próżnię wewnętrzną, więc cienka płyta nie jest odkształcana przez sam test — co jest realnym ryzykiem w przypadku ścianki kanału o grubości 1 mm.

Liczba warta zapamiętania

Szybkości wycieku mylą ludzi, ponieważ jednostki wyglądają akademicko. Jedna użyteczna konwersja: 1×10⁻⁶ mbar·L/s to około 0,6 mL gazu na minutę przy ciśnieniu atmosferycznym — około 300 litrów rocznie. Dla obiegu chłodzącego jest to widoczna strata, a nie teoretyczna.

Dlatego kryterium akceptacji zasługuje na właściwą rozmowę. Płyta określona na 1×10⁻⁵ mbar·L/s może stracić litry płynu chłodzącego przez okres użytkowania. Płyta o wartości 1×10⁻⁷ nie może. Obie są "testowane pod kątem wycieków"; tylko jedna z nich utrzyma suchość w serwerowni.

Wybory projektowe i dlaczego je podjęliśmy
Najpierw etap zgrubny, potem etap precyzyjny

Hel wchodzi pod ciśnieniem do 3,0 MPa i jest ono utrzymywane. Płyta z zaspawanym połączeniem jest odrzucana w ciągu kilku sekund, zanim analizator zostanie poproszony o pracę. To właśnie zamienia test trwający trzy minuty w test trwający minutę.

Dwie komory, przesunięte w fazie

Gdy jedna komora mierzy, druga jest rozładowywana i ładowana. Jeden operator, około stu płyt na godzinę. Pojedyncza komora o tej samej czułości wymaga drugiej osoby, aby osiągnąć taką wydajność.

Odzysk zaprojektowany z myślą o wysokiej liczbie cykli

Sto płyt na godzinę, dwie zmiany dziennie, to dużo helu ulatującego do wentylacji, jeśli go nie odzyskujesz. Pętla jest zintegrowana z oczyszczaniem po buforze, więc to, co wraca do następnej płyty, nadal mieści się w specyfikacji.

Opcja suszenia, ponieważ płyty przyjeżdżają mokre

Jeśli płyta przeszła przez obieg wodny, wilgoć ta odgazowuje pod próżnią i jest odczytywana jako wyciek. Możemy dodać krok płukania suchym powietrzem do przepisu, lub można testować przed napełnieniem obiegu wodnego — oba rozwiązania działają, zgadywanie nie.

Jak przebiega cykl
  1. 1Ładowanie i zaciskanie — płyta do komory, podłączone porty płynu chłodzącego, pneumatyczne uszczelnienie pokrywy, skanowanie kodu kreskowego.
  2. 2Opróżnianie — pompa Roots i pompa obrotowa odsysają komorę; przepis czeka na stabilne ciśnienie bazowe.
  3. 3Etap zgrubny — ładowanie helu do ciśnienia zgodnie z przepisem i utrzymanie; spadek ciśnienia kończy cykl natychmiast.
  4. 4Etap precyzyjny — analizator integruje sygnał z komory i przelicza go na szybkość wycieku w stosunku do limitu.
  5. 5Odzysk i zwolnienie — hel jest odsysany, komora jest odpowietrzana, płyta jest zwalniana z werdyktem i zapisanym rekordem.
Parametry techniczne
Pozycja Specyfikacja
Konfiguracja maszynyDwie komory, przesunięte w fazie, pokrywa pneumatyczna, montowana na ramie
Wymiary wewnętrzne komory700 × 600 × 500 mm każda, konfigurowalne
Alarm szybkości wycieku1,0×10-6 mbar·L/s
Etap zgrubnego wycieku0,1 – 3,0 MPa ładowanie helu z utrzymaniem ciśnienia
Czas cyklu60 s na płytę typowo; 45 s na małe płyty
WydajnośćOkoło 100 płyt na godzinę z jednym operatorem
Odzysk helu≥95% z pętlą odzysku i oczyszczania
System próżniowyPompa Roots plus pompa łopatkowa obrotowa na komorę, filtracja oleju
SterowanieSterownik PLC z panelem HMI 15 cali, 100 przepisów, wielopoziomowy dostęp
IdentyfikowalnośćSkanowanie kodu kreskowego, dziennik wyników na płytę, przesyłanie MES przez Ethernet
KalibracjaAutomatyczna sekwencja z kalibrowanym wyciekiem, interwał 12 miesięcy
ZasilanieAC 380 V, 3-fazowe, 50/60 Hz, 18 kW
Sprężone powietrze0,6 MPa suche, bezolejowe, 300 L/min
WagaOkoło 2800 kg
Co wykrywa
Testowany element Typowa wada Dlaczego test fabryczny ją pomija
Spoina spawana tarciowoTunele, brak przetopu na krawędziWytrzymuje niskie ciśnienie, otwiera się pod wpływem cykli
Lutowany kanałPustki lutownicze, wtrącenia topnikaWystarczająco małe, aby przejść test wodny
Złącze portu rurka-płytaRozluźnienie po cyklach termicznychCieknie tylko na ciepło i pod ciśnieniem
Gwinty portów i rowki na O-ringiGwint przycięty zbyt głęboko, uszkodzony rowekPowierzchnia uszczelniająca nigdy nie styka się
Ścianka kanałuPorowatość obróbkowa, cienka ścianka na zakręciePoniżej rozdzielczości testu powietrznego
Spawy nagłówka i kolektoraPęknięcia od cyklu cieplnego spawaniaNiewidoczne, rośnie w trakcie użytkowania
Płyta po próbie ciśnieniowejUszkodzenia spowodowane próbą ciśnieniowąNikt nie wykonuje ponownego testu po próbie
Ustawienie limitu i udowodnienie, że maszyna go utrzyma
  • Pracuj wstecz od utraty płynu chłodzącego. Użyj powyższego przeliczenia, objętości płynu chłodzącego i dopuszczalnego rocznego uzupełniania, aby uzyskać szybkość. Większość zimnych płyt serwerowych mieści się w przedziale od 1×10⁻⁶ do 1×10⁻⁷ mbar·L/s.
  • Uruchom dziesięć dobrych płyt i dziesięć z kalibrowanym wyciekiem. Jeśli obie populacje są rozdzielone przez co najmniej trzykrotność, test jest prawidłowy. Jeśli się nakładają, wydłuż czas testu zamiast zaostrzać limit.
  • Powtórz po zmianie procesu. Nowy program spawania lub nowy cykl lutowania zmienia populację wad, a limit powinien zostać ponownie zweryfikowany, a nie odziedziczony.
  • Dokumentuj metodę z limitem. Ciśnienie ładowania, czas utrzymania, rozmiar komory, zakres temperatury otoczenia. Audytorzy o to pytają, podobnie jak inżynier jakości Twojego klienta.

Płyty, które przeszły test wodny, będą wykazywać wysokie odczyty, dopóki nie wyschną. Jeśli Twój proces napełnia obieg płynu chłodzącego przed testem wycieku, poinformuj nas o tym na etapie zapytania — dobieramy zestaw pomp i krok płukania dla tego przypadku, a to zmienia czas cyklu.

W porównaniu z alternatywami
Metoda Wykrywalny zakres Cykl Wpływ na płytę Gdzie pasuje
Dwukomorowy hel, ta maszyna1×10-6 mbar·L/s45–60 sSucha, tylko próżnia zewnętrzna100% kontrola końcowa
Spadek ciśnienia powietrzaOkoło 1×10⁻³ mbar·L/s1–5 minSuchaTylko zgrubne wady
Próba ciśnieniowa napełniona ciecząTylko wytrzymałość na rozerwanieMinutyZwilża płytęWeryfikacja bezpieczeństwa, nie kontrola wycieków
Spray z sondą helową1×10⁻⁷ mbar·L/s2–10 minSuchaLokalizacja usterek na stanowisku naprawczym

Porównanie, które zazwyczaj decyduje o zakupie, nie dotyczy alternatyw, ale kosztu awarii w terenie: wyjęcie z szafy, czyszczenie płynu chłodzącego, wizyta u klienta i utrata reputacji, na które żaden budżet na maszyny testujące nie pozwoli. Gdy klient już tego doświadczy, 100% kontrola przestaje być argumentem kosztowym.

Często zadawane pytania

Dlaczego po prostu nie przetestować ciśnieniowo wodą i mieć spokój?

Ponieważ próba ciśnieniowa napełniona cieczą odpowiada na inne pytanie. Dowodzi, że płyta nie pęknie przy 1,5-krotnym ciśnieniu roboczym; nic nie mówi o wycieku 10-6 mbar·L/s, który opróżni obieg płynu chłodzącego przez okres użytkowania. Pozostawia też wodę w kanałach, co następnie przeszkadza w jakimkolwiek czułym teście, który przeprowadzisz później.

Ile helu zużywa każda płyta?

Przy działającym odzysku, kilka litrów na zmianę dla małych płyt. Straty pochodzą z uszczelnienia pokrywy i odpowietrzania, a nie z objętości płyty. Podajemy zużycie na 1000 płyt w zależności od rozmiaru komory i liczby cykli, ponieważ liczba na część jest tym, czego potrzebuje Twój model kosztowy.

Jaki limit wycieku powinniśmy określić?

Zacznij od dopuszczalnej utraty płynu chłodzącego przez okres użytkowania, a następnie przelicz. Dla zimnych płyt serwerowych nasi klienci zazwyczaj pracują w przedziale od 1×10⁻⁶ do 1×10⁻⁷ mbar·L/s. Podaj objętość płynu chłodzącego i docelową utratę, a pomożemy Ci wykonać obliczenia w zapytaniu.

Czy możemy później przetestować inną wielkość płyty?

Tak, w ramach obrysu komory. Poniżej tego, nowa przystawka i nowy przepis to zazwyczaj wszystko, czego potrzeba. Zachowaj rysunki przystawek, a druga rodzina płyt to kilka dni pracy, a nie druga maszyna.

Płyta przyjeżdża mokra po teście wodnym. Czy to problem?

Tak, jeśli to zignorujesz. Wilgoć odgazowuje pod próżnią i jest odczytywana jako wyciek. Albo testuj przed napełnieniem obiegu wodnego, albo dodaj krok płukania suchym powietrzem — budujemy przepis dla przypadku, który faktycznie masz.

Co dzieje się z odrzuconą płytą?

Test komorowy mówi, że cieknie; znalezienie miejsca to zadanie dla sondy. Przesunięcie sondy wzdłuż spoiny i wokół portów zazwyczaj lokalizuje wyciek w ciągu kilku minut, co wystarcza do podjęcia decyzji między naprawą a złomowaniem.

Jak stabilna musi być temperatura w warsztacie?

Mniej krytyczna niż w przypadku testowania powietrzem, ponieważ pomiar dotyczy helu, a nie różnicy ciśnień. Unikaj stanowiska w bezpośrednim słońcu lub obok drzwi pieca, a kompensacja ma niewielkie znaczenie.

Czas realizacji?

Około 90 dni roboczych dla dwukomorowego systemu z przystawkami. Komora, pętla odzysku i przystawka są budowane na zamówienie; standardowe podzespoły są przechowywane w magazynie, aby utrzymać ten termin.

O Guangzhou HongCe Equipment Co., Ltd.

Zimne płyty trafiły na nasze stanowisko w taki sam sposób, jak większość naszych produktów: klient przyniósł część, która ciekła i nikt nie mógł się zgodzić, jak udowodnić, że została naprawiona.

HongCe buduje aparaturę testową w Kantonie od 2012 roku, zatrudniając od 50 do 100 pracowników, a około połowa naszej produkcji jest eksportowana. Produkujemy sprzęt do testów bezpieczeństwa IEC i EN, komory do testów szczelności IP i środowiskowe, oraz systemy wykrywania wycieków — komorowe, z sondą, z kapturem akumulacyjnym i odzyskiem — więc strona próżniowa systemu zimnych płyt jest nam znajoma, a nie specjalnym projektem.

W przypadku pracy z chłodzeniem cieczą przekłada się to na komory dopasowane do wymiarów płyty, etap zgrubnego wycieku przed czułym pomiarem, pętlę odzysku dostosowaną do stu płyt na godzinę i opcję suszenia dla płyt, które przyjeżdżają mokre po teście wodnym.

Każdy system jest testowany pod próżnią z kalibrowanym wyciekiem i archiwizowany pod swoim numerem seryjnym przed wysyłką. Nasi inżynierowie uruchamiają system na miejscu, przeprowadzają korelację na własnych płytach i szkolą operatorów. Części zamienne opuszczają Kanton w ciągu 48 godzin, ponieważ przestój linii z powodu uszczelki pokrywy to kosztowny sposób na naukę logistyki.

Prześlij rysunek zimnej płyty, płyn chłodzący, ciśnienie robocze i docelową szybkość wycieku. Zaproponujemy rozmiar komory, koncepcję mocowania i czas cyklu, a także podamy koszt zużycia helu na 1000 płyt, aby koszt eksploatacji był porównywalny z alternatywami.